一、酒精工业废气慨况
乙酸乙酯印刷烟气主要的源头于朗姆酒出产、制作药品、蓝翔塑业有限公司所生产的、调味品制造等业内,其主要的基本成分为乙酸乙酯气体,同一已经拥有极少量醛类、酯类、有机的酸等副乙酰乙酸。乙酸乙酯印刷烟气拥有易然易爆功能,其爆表身体极限为3.3%-19%,且拥有弱于的易挥发物质,若尚未操作直接的排放量,并不是会造能源奢侈浪费,还可以对工作环境及身体绿色健康造干扰。
通过废水渗透压有差异,甲醇废水可可以分为高渗透压(>5000mg/m³)、中渗透压(1000-5000mg/m³)和低渗透压(<1000mg/m³)三大类。有差异渗透压的废水必须要 用到有差异的加工处理工学艺,这对技术工艺选定 提出者了较高规范。
二、酒精有机废气正确处理薄弱点与重点难点
1. 处理关键点
可燃易爆安全隐患
:工业乙醇是属于甲类可燃产品,加工处理时候中需严格要求防暴
氧浓度下跌大
:生育技术会造成印刷废气浓度值不平稳,损害治理有效率
具有各种残渣
:事实废气排放中会参杂其它的有机会单质,加剧办理難度
成本性规范高
:需平衡量治疗结果与工作成本价
2. 新技术事项
预解决体统
:软件设置阻火器、酸度上下调整配置等的安全建筑设施
制作工艺选取
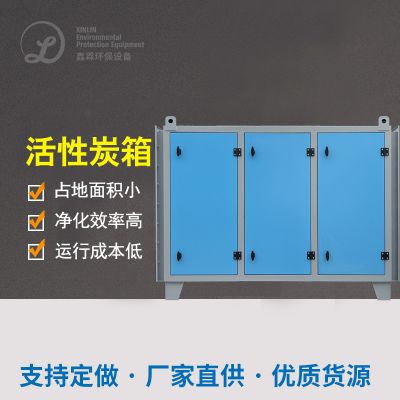
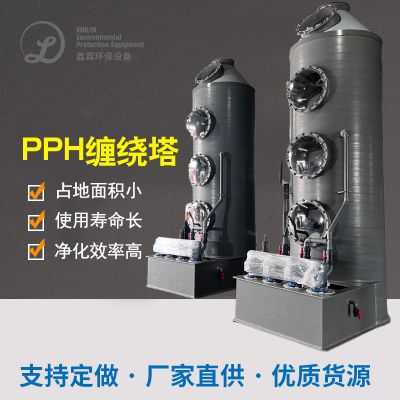
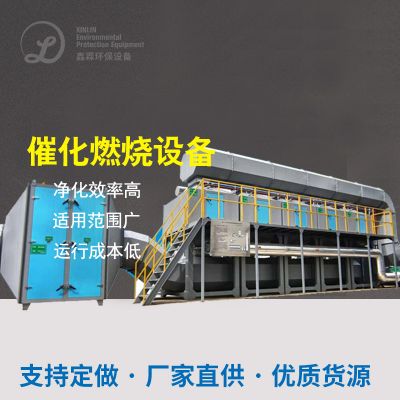
:的选择酸度的选择吸附性、催化剂的作用自燃、生态学解决等系统
余热的回收利用
:高密度气体处置应考虑能量场回报合理利用
智力调节
:采取手动化控制程序处理氧浓度浮动
三、有趣范例详细分析
案例库1:某中型酒厂工业乙醇废液净化处理的项目
的项目背景图
:
该酒厂产销量原料5万吨,蒸溜成品库存在很多高有机废气排放浓度甲醇废气排放(8000-15000mg/m³),摄氏度约80℃,废气排放量20000m³/h。
正确处理解决方案
:
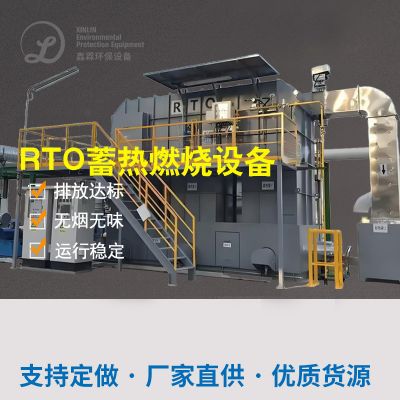
所采用"冷凝水收售+蓄快热式供热公司钝化(RTO)"搭配生产工艺:
先借助四级空气冷却将废液气温降为5℃,收集90%左右无水乙醇
余量低浓硫酸浓度废液步入RTO平衡装置,在800℃下充分氧化物降解
程序标准配置落实的安全管理集中控制和余热回收利用利用仪器
处里实际效果
:
工业乙醇的回收利用率>95%
从而排放物密度<50mg/m³,远降到国家的标准化
年回报乙酸乙酯附加值大于500万元
RTO系统的能源自给率达85%
項目突出点
:
不断创新思维地将资原收废与后部加工综合,既满足考核标准摆放,又塑造了有效经济能力利润。

 扫一扫添加微信