切削液乳化液废水怎么处理方法|乳化液切削液废水如何处理
某精密铸造机中小型企业——冷藏汽化技术工艺“减少化+资源量化”补救 装修案例
1. 企业背景与废水特点
该企业为烟台正海磁性材料股份有限公司,日均产生切削废液3吨,COD浓度高达30,000mg/L以上,含高浓度乳化油(1000mg/L)及磁性材料加工残留的微量金属离子。过去采用委外处理方式,年支出超百万元,且废液运输存在二次污染风险。
2. 处理工艺与设备选型
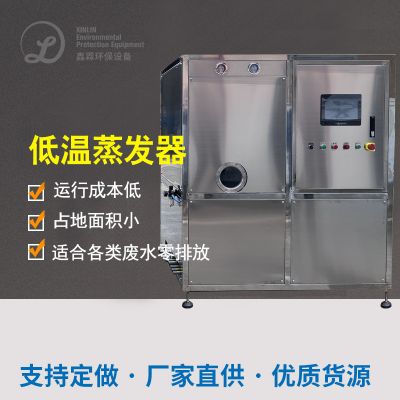
采用水清木华HP-C-150型低温蒸发器,核心工艺为“真空负压蒸发+陶瓷膜过滤”:
减压蒸馏提取:机械设备在-90~-97KPa压差的情形下正常运作,回收处理利用空气能热水器技木回收处理余热,将残液高温至60℃时间,含水率减压蒸馏为压缩空气,分子式有机肥料物、有机碱土轻金属及轻金属化合物果汁在残液中。
降温水处理:多效蒸发存在的水蒸气经降温器降温为温开水,再能够陶瓷制品膜滤出,我们要除农药残留的COD、SS及含盐度,留水COD<50mg/L,SS<20mg/L,符合回收利用标准。
浓缩造成提炼液救治:仅存余5%的浓缩造成提炼液(含高氨水浓度油和无机化合物)对于危险废物,授权委托有天资标准救治,残留物量较原废气降低92%。
3. 治理结果与厂家社会效益
健康竞争力:确保生活污水“近零废气排放”,年才能以减少危险废物形成量280吨,降环境安全隐患;冷凝水水循环率超90%,才能以减少剥好水浪费。
第三产业效益分析:年废水整理工艺整理费用从110万降下来10万(减少83%),精提液正确清理费用约120万/年;机械开机运行输出仅24KW,年电费缴费结余约4万,综合评估费用仅为委外整理的1/6。
水平优缺点:低溫减压蒸馏水平能源消耗仅为传统式减压蒸馏环保仪器的1/2,环保仪器采取simensPLC管控,支撑70多个数据统计时实监测站,可保持“1人超控、无人职守职守”,维护与保养的成本越来越低。

 扫一扫添加微信