橡胶厂废气怎么处理方法|橡胶厂VOCs废气处理案例
案例一:浙江某橡胶厂废气综合治理项目
项目背景
该厂在聚氨酯材料烘胶、混炼、塑炼等工段会产生含可吸入颗粒物、非丁烷总烃(NMHC)、混炼氢(H₂S)、二混炼碳(CS₂)及臭味的废气物,同一处里配制已尚未满足了《聚氨酯材料材质工农业危害物废气规范》(GB 27632-2011)。为不合格废气并优化周边产品坏境,中小型企业构建组合成处里生产技术。
废气成分来源
- 烘胶、硫化工艺:挥发有机物(如苯系物、烃类)及恶臭气体(H₂S、CS₂)。
- 设备泄漏:少量烃类气体逸出。
处理工艺流程
- 预处理阶段:
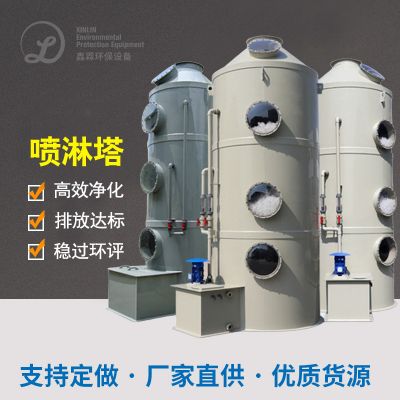
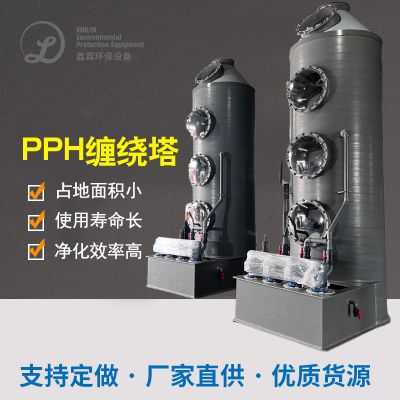
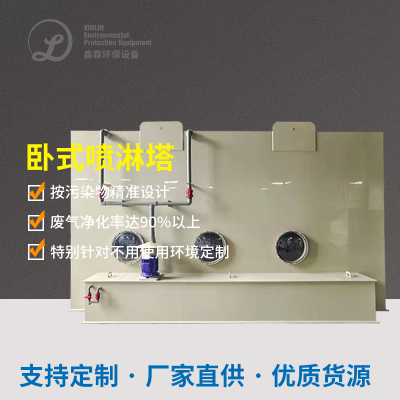
- 喷淋塔:水洗大颗粒尘粒及焦油,降低风温至40℃以下。
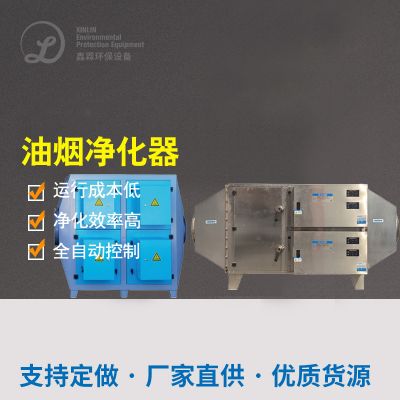
- 静电除油:高压电场去除微小油烟颗粒(效率≥90%)。
- 核心处理阶段:
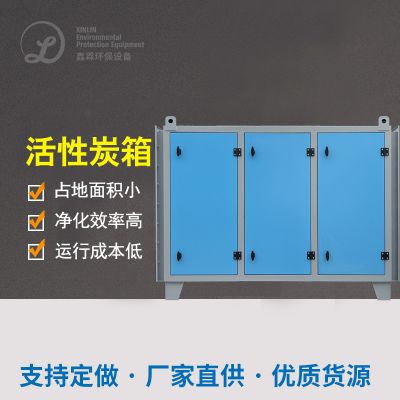
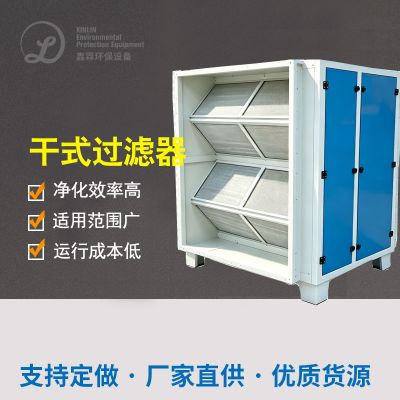
- 干式过滤+活性炭吸附:去除粉尘及有机物,吸附后废气达标排放。
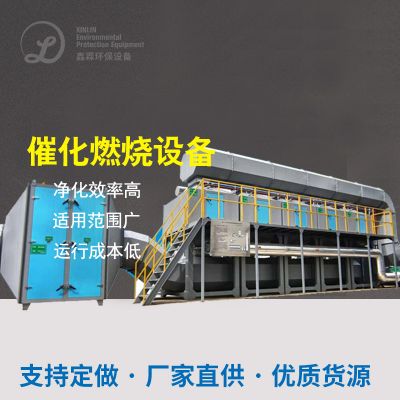
- 催化燃烧:脱附高浓度废气经催化燃烧炉(300-400℃)氧化为CO₂和H₂O,余热回收用于脱附。
最终效果
- 排放浓度:NMHC≤10mg/m³,H₂S≤0.33kg/h,臭气浓度≤2000,远低于国标限值。
- 环境效益:周边恶臭投诉减少80%,废气排放稳定达标。
案例二:某大型轮胎企业废气治理项目
项目背景
最为全世界著名品牌真空轮胎厂家,其尾气含加硫合物(H₂S、SO₂)、焊接烟尘(炭黑)、含氮单质(酰胺类)及烃类(苯、甲苯),需优质办理以贴合生态环保规范。
废气成分来源
- 密炼、硫化工艺:含硫添加剂挥发产生H₂S、SO₂;炭黑粉尘逸散。
- 热处理过程:烃类挥发及含氮化合物生成。
处理工艺流程
- 高效预处理:
- 核心处理:
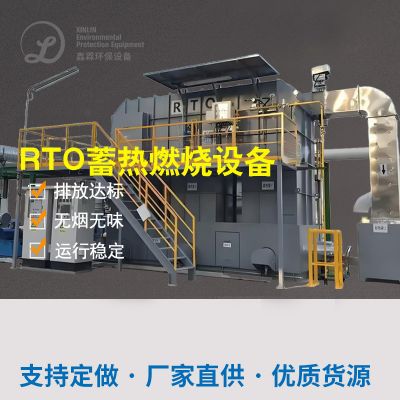
- RTO(蓄热式氧化):高浓度废气经高温(760-950℃)氧化,热回收效率>95%,处理效率>99%。
最终效果
- 排放指标:全面符合《橡胶制品工业污染物排放标准》(GB 27632-2011)。
- 经济效益:热回收降低运行成本约30%,年节省费用超500万元。
案例三:某橡胶密炼厂低温湿法VOCs处理项目
项目背景
该厂生产的具体步骤中出现过量VOCs(如苯乙稀、丁二烯),传统式鑫霖环保直接费用低高且效应低。为低直接费用低达到标准摆放,企业主选择温度低湿法治疗技术设备。
废气成分来源
处理工艺流程
- 低温湿法处理:
- 雾化喷洒:水溶液(含氧化剂)雾化后与废气充分接触,吸附分解VOCs(效率>90%)。
- 循环再生:吸附饱和的水溶液经再生后循环使用,降低耗材成本。
最终效果
- 去除率:VOCs去除率>90%,排放浓度远低于国家和地方标准。
- 运行成本:较传统工艺降低40%,年维护费用减少约80万元。
技术亮点与共性经验
- 工艺组合优化:
- 高浓度废气:优先选用RTO/催化燃烧,兼顾效率与节能。
- 低浓度废气:低温湿法或生物法,降低成本。
- 余热回收:
- RTO热效率>95%,催化燃烧余热用于脱附,提升能源利用率。
- 智能监控:
不低于典型案例展览了对於各种尾气优点的治理环境规划,根据工艺流程组合式信息化与精致化监管,可效率高解决处理生橡胶厂尾气环境污染情况,兼得绿色环保与资金效率。

 扫一扫添加微信